成都兴诚艺门窗有限公司生产加工要点(工厂端)
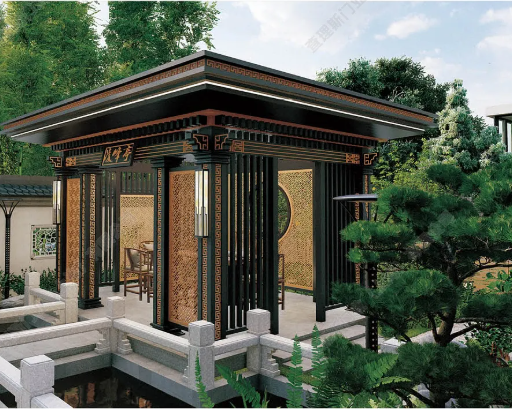
1. 材料选型(重中之重)
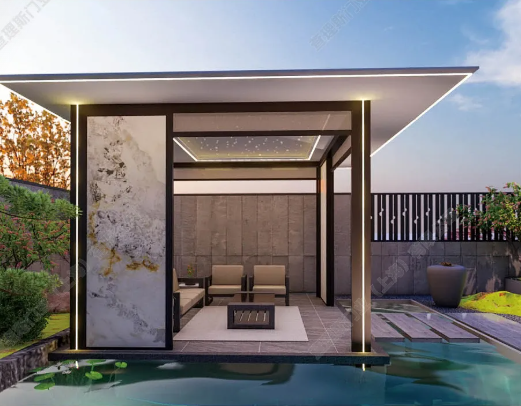
1. 铝材:原生 6063-T5,拒绝再生铝;主立柱、主梁受力型材壁厚≥2.0mm,大跨度、沿海、风口区域建议 2.5–3.0mm;斗拱、飞檐、花格等装饰件≥1.5mm。
2. 表面处理:户外优先氟碳喷涂(耐候 15 年 +);聚酯粉末喷涂适合庭院;木纹转印必须做底层底漆 + 封漆,避免起皮褪色;沿海盐雾环境增加耐盐雾配方。
3. 紧固件:全部 304/316 不锈钢螺栓、角码、拉钉;角码厚度≥3mm;隐藏式螺丝设计,外露螺丝后期加装饰盖帽中国工程建...。
4. 屋面瓦:全铝仿古瓦、铝单板望板;配套 EPDM 密封胶条、中性耐候硅酮密封胶(不能用酸性胶)。
2. 加工工艺与精度
1. CNC 数控开料、冲孔,构件编号管理,现场直接拼装,尽量杜绝现场切割(切割处容易破坏涂层、生锈)。
2. 中式造型:飞檐、戗角、斗拱、花格、美人靠统一工装定型;45° 拼角要密实,拼缝留在侧面,正面少留缝;拼缝控制≤0.8mm,对角误差≤1.5mm。
3. 结构加强:大跨度主梁内部加加强筋;立柱空腔可按需灌注细石混凝土 / 配重,提升抗拔抗扭;梁柱节点优先角码螺栓连接,不建议满焊(焊接应力易变形、破坏涂层)。
4. 水电预埋:灯带、控制线在型材内部预留穿线槽、穿线孔,走线藏在立柱 / 主梁空腔,预留检修口;电线带阻燃护套,接头预留防水接线盒。
5. 预拼装:工厂试拼整亭,核对方正、垂直度、飞檐弧度、瓦件搭接,试拼合格再拆分打包;珍珠棉 + 木架单独包装翘角、斗拱、花格,防磕碰划伤。
3. 排水结构前置设计(很多漏水根源在设计)
• 屋面设置排水坡度:常规 5%–8%;内置隐形式排水槽(檐口集水槽),立柱空心兼做落水管,底部侧向排水,避免柱脚长期泡水。
• 瓦件上下搭接≥50mm,顺水搭接,逆缝打胶;屋脊、宝顶、戗脊位置预留导水结构。